
2026-10-10
0
石英玻璃凭借耐高温、透光性好、化学稳定性强等优势,广泛应用于实验室仪器、半导体光源、紫外灯管、特种反应腔体等领域。石英管封接是石英制品加工的核心工序,传统工艺多采用乙炔、丙烷燃气火焰进行熔封作业,存在燃气存储运输风险高、火焰温度不稳定、燃烧杂质污染管壁、现场安全管控难度大等痛点。氢氧发生器配套多头焊炬,用于大口径石英管连续封口生产,经过长时间量产验证,在产品良率、生产安全与成本控制方面取得显著成效。
各类高纯石英反应管,产品要求封口部位无气泡、无氧化发黑、熔接均匀通透,管壁不能存在碳污染。车间使用瓶装乙炔气作为热源,作业时火焰带有碳微粒,熔封后石英封口位置容易出现灰黑色积碳,后续抛光处理增加工时;气瓶需要单独存放,搬运、更换气瓶流程繁琐,且乙炔属于易燃易爆气体,车间防火防爆管理压力大。同时单瓶燃气消耗快,持续生产时频繁换瓶会中断加工节奏,火焰温度波动,导致部分工件封口厚薄不均。
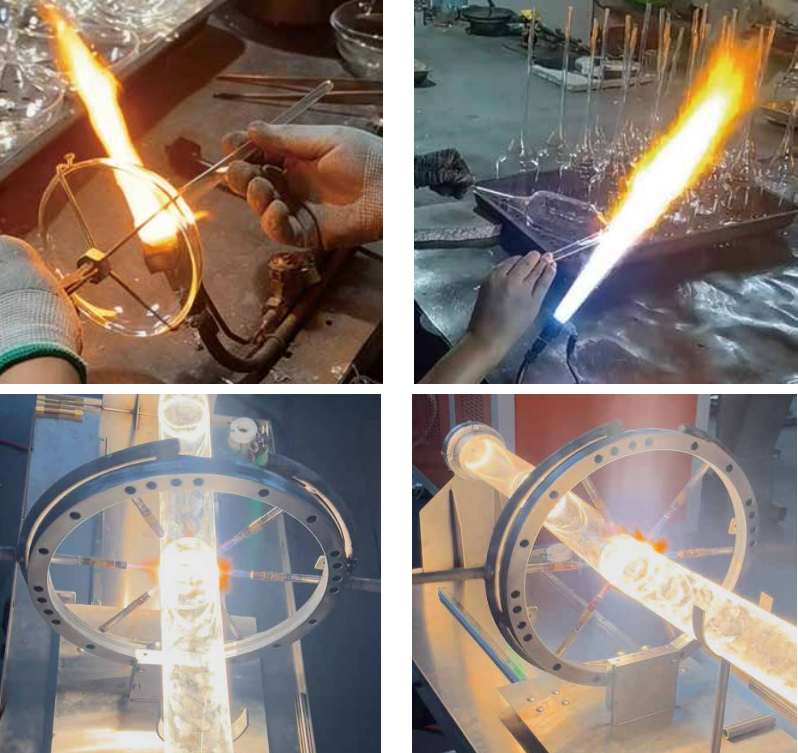
氢氧发生器,设备采用水电解原理,现场即时生成氢氧混合气体,按需产气、停机即断气,无储气钢瓶,从源头消除气瓶泄漏、爆炸隐患。设备配套环形多头焊炬,如图片所示,多支焊炬沿石英管圆周均匀排布,火焰同步作用于石英管封口位置,环形受热可以保证整圈管壁受热一致,避免单侧过热造成管壁塌陷。氢氧火焰温度可达 3000℃左右,燃烧产物为水蒸气,熔封后的石英封口洁净透亮,省去后期打磨清理工序。
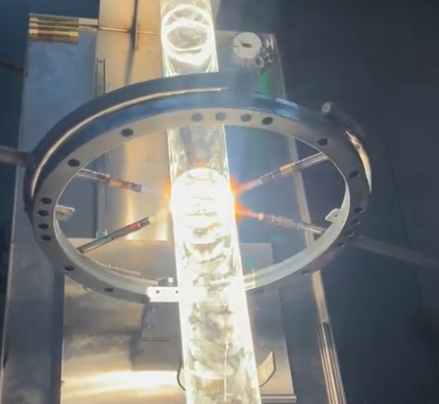
在现场生产测试阶段,技术人员针对不同管径石英管调试产气流量、火焰长度,优化环形焊炬与管材的相对距离。对比传统乙炔工艺,氢氧火焰升温快,热输入稳定,封口熔融层均匀,减少气泡、裂纹、局部烧穿等缺陷。从运营成本来看,氢氧发生器仅消耗水和电能,无需持续采购工业燃气,省去气瓶租赁、运输、年检费用。
安全层面的改善尤为突出。氢氧发生器随用随产,停机之后管路内残余气体快速消耗,不会大量储存可燃气体;没有高压气瓶在车间堆放,消除气瓶倾倒、泄漏风险。车间作业环境改善,不再有燃气异味和燃烧烟尘,现场通风压力降低。操作上手简单,操作工经过简短培训即可掌握启停、火焰调节操作,降低人工操作门槛。
当然,氢氧石英熔封工艺也需要规范管理,生产中要做好管路防回火、定期清洗电解槽,保持设备系统正常运行,严格按照操作规程作业。这套工艺更适合连续化石英管封口、安瓿熔封、石英器件焊接等场景。
综合本次应用案例,氢氧发生器替代乙炔燃气用于石英管封口,是一套兼顾安全、品质、经济性的工艺升级方案。在高纯石英制品加工行业,氢氧火焰熔封技术正在逐步普及,帮助制造企业解决传统燃气工艺安全隐患大、成本高的行业难题,为石英精细加工提供清洁有效的热源解决方案。


咨询热线:19566416555





 苏公网安备32080402000485号